スプリング(Spring)ってなに?
皆さんご存じの通り、ばねは英語でスプリング(Spring)とよびます。このスプリ...
2026.11.16
ばね全般「ばねの製造」と聞くと、機械から成形されたばねが出てくる場面を思い浮かべる方も多いのではないでしょうか。しかし、実はばねの製造工程は、成形して終わりではありません。
光洋では、設計・開発から製造、出荷まで、一貫したものづくりを行っています。その中でも、ばねの成形後に行う「脱脂洗浄」「低温焼きなまし(テンパー処理)」「バレル研磨」は、製品に求められる品質特性に重要な「後工程」(二次加工処理)です。
今回は、ばねの品質を支える3つの後工程について、それぞれの役割と、求められる品質特性を実現する内容についてご紹介します。
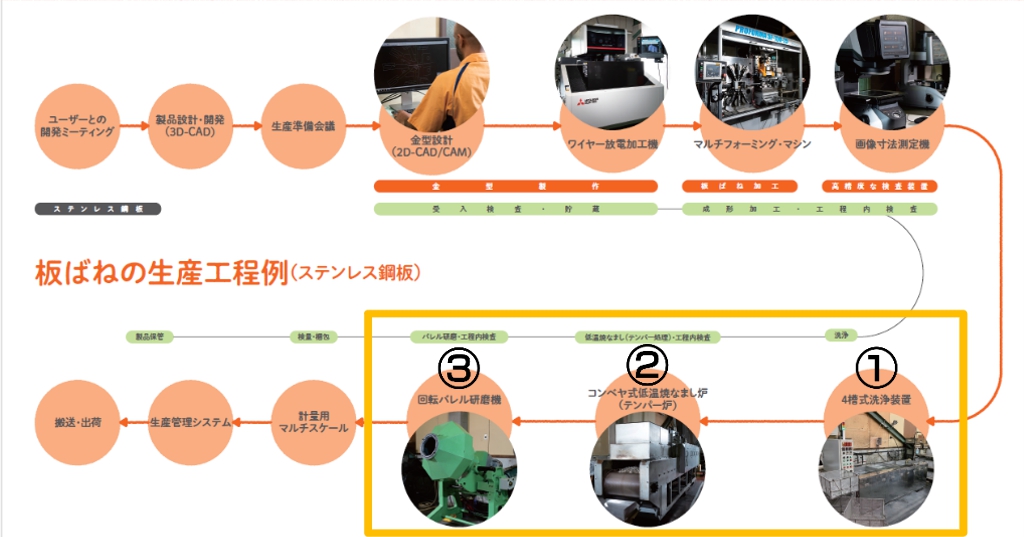
1. 脱脂洗浄
2.低温焼きなまし(テンパー処理)
3.バレル研磨
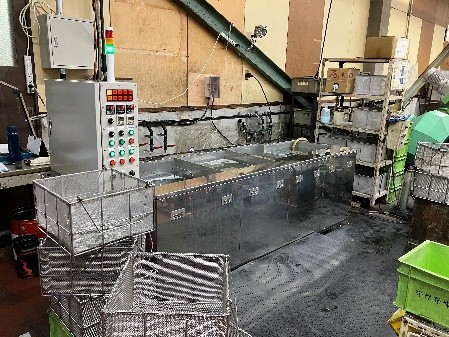
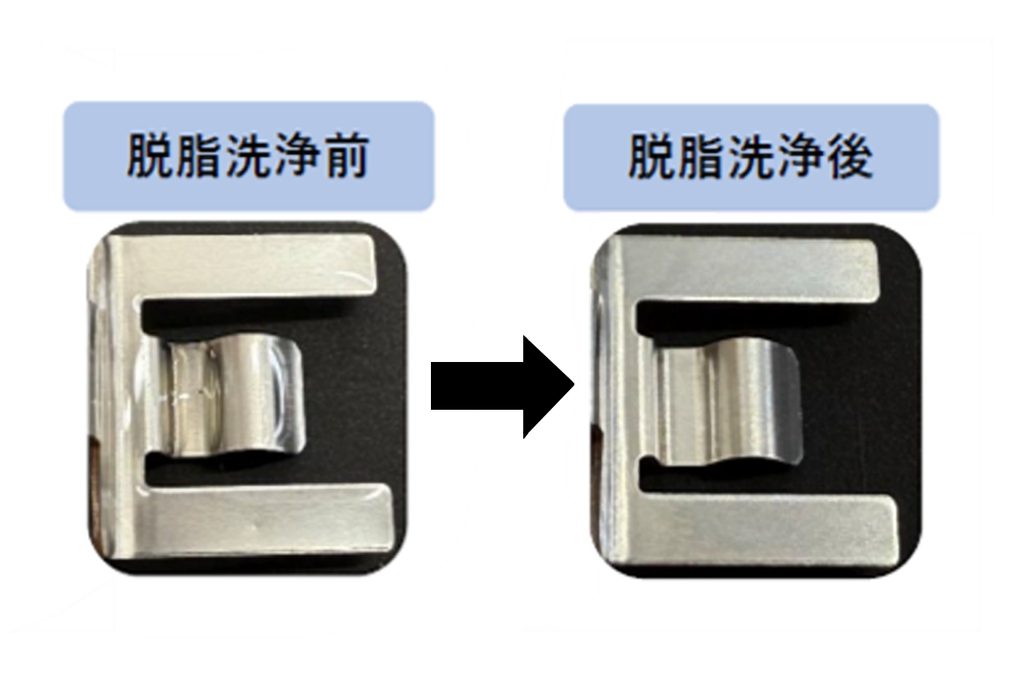
脱脂洗浄は、加工後の製品に付着した加工油を取り除くための工程です。
加工直後の薄板ばねには加工油が付着しているため、脱脂洗浄を行うことで、取り付ける相手物への負荷や、使用者の手が汚れることを防ぎます。
製品加工油が相手物に残留すると、外観不良・密着不良・機能低下・腐食促進など多面的な悪影響が出てしまいます。
光洋の脱脂洗浄設備は4槽式となっており、主に次の4つの工程に分けて行っています。
| ①第一槽 (超音波洗浄) | 製品を洗剤に4分間つけ、大まかに油を取り除きます。 |
| ②第二槽 (超音波洗浄) | 槽を移し、さらに4分間洗剤につけます。 |
| ③第三層 (水洗い) | シャワーを使用して製品に残った洗剤や油を洗い流します。 |
| ④第四層 (仕上げ) | 仕上げにお湯につけた後、乾燥機で乾かします。 |
以前は3槽式の洗浄装置を使用していましたが、③のシャワー洗浄を行う際に、製品を別の場所へ移動させる必要がありました。
さらに、工程全体を通して、作業者自らが洗浄カゴを揺すって洗浄していました。
そこで光洋では、③の工程を組み込み、超音波装置を取り付けた、4槽式の洗浄装置をオーダーメイドで導入しました。これにより、工程間の移動にかかる時間を短縮するとともに、作業者の負担軽減にもつながりました。
製品そのものだけでなく、作業工程にも目を向けて改善を行うこと。それも、光洋のものづくりにおける大切な取り組みの一つです。
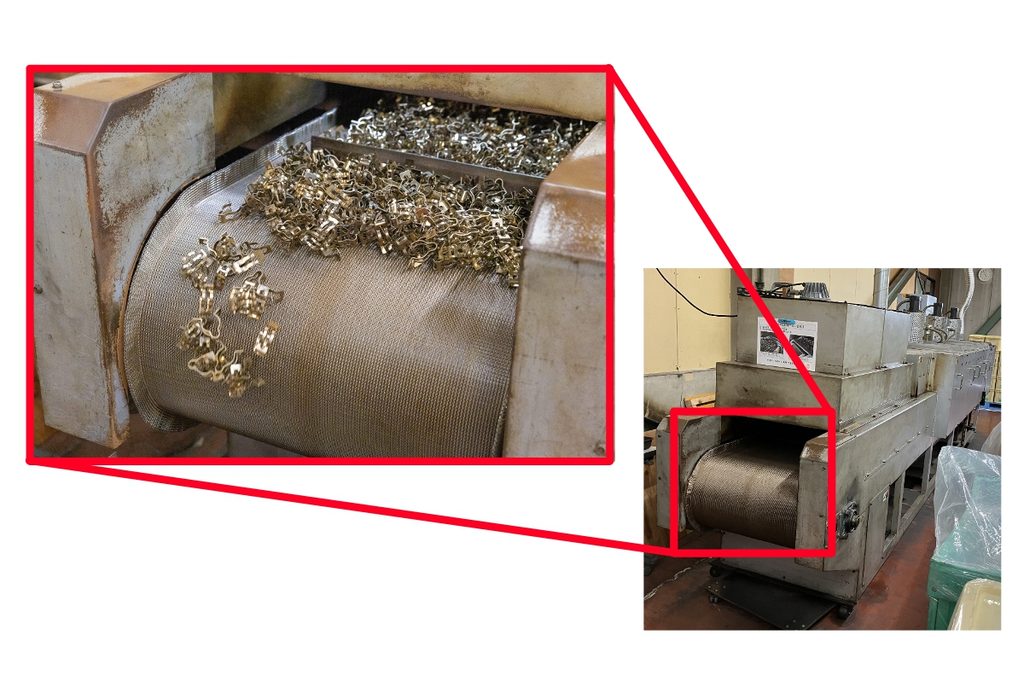
低温焼きなましとは、成形後のばねに一定の温度で熱を加える工程で、ばね業界では「テンパー処理」と呼ばれることもあります。
光洋では、製品ごとに温度や流すスピードを指定したテンパー炉に製品を流し入れ、ベルトコンベアで移動させながら加熱します。加熱後は空冷し、次の工程へ進みます。
ばねを成形する際には、材料内部に元に戻ろうとする力「残留応力」が生じます。低温焼きなましは、この残留応力を低減し、ばねの形状や寸法を安定させることを目的としています。同時に、ばねの寸法変化を抑え、疲れ強さや耐へたり性の向上につなげる役割もあります。
また、低温焼きなましを行うと、ばねの寸法にわずかな変化が生じます。
光洋では、このような熱処理による寸法変化も考慮して設計・加工を行っています。あらかじめ起こる変化を見越して設計しておくことで、要求される寸法の仕上がりを実現しています。
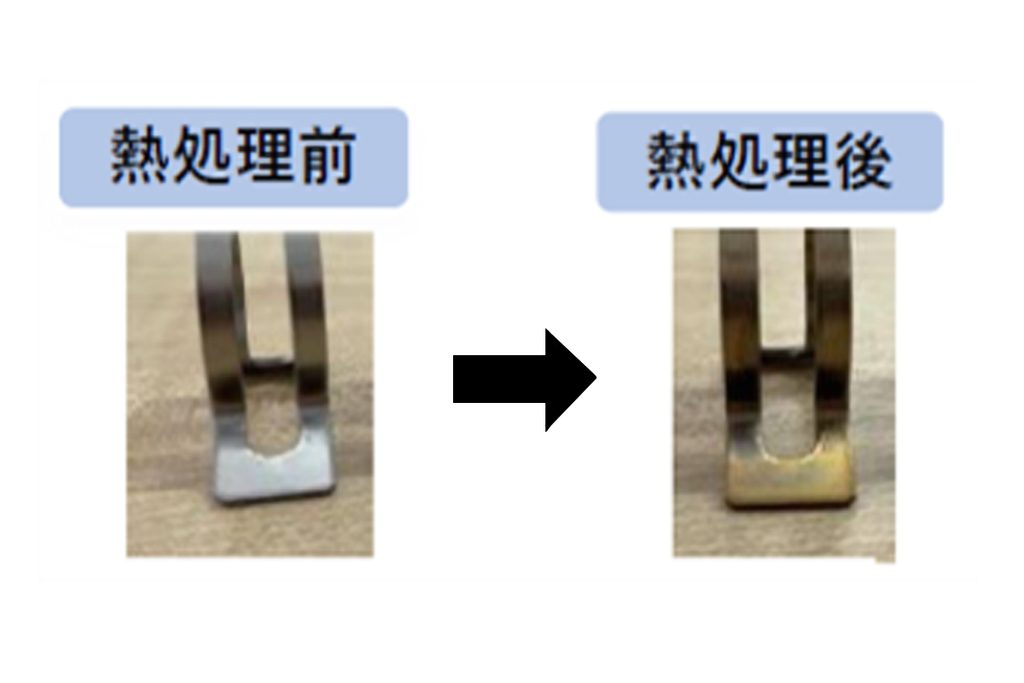
低温焼きなましを行ったばねは、表面が淡黄色に変化します。
この色は「テンパーカラー」と呼ばれ、ばね材料の金属表面が加熱によって酸化され、ごく薄い酸化膜が形成されることによって現れます。
テンパーカラーは、加熱温度や時間などの条件によって色調が変化し、紫色や濃青色などが現れる場合もあります。普段何気なく目にするばねの色にも、熱処理による変化が表れているのです。
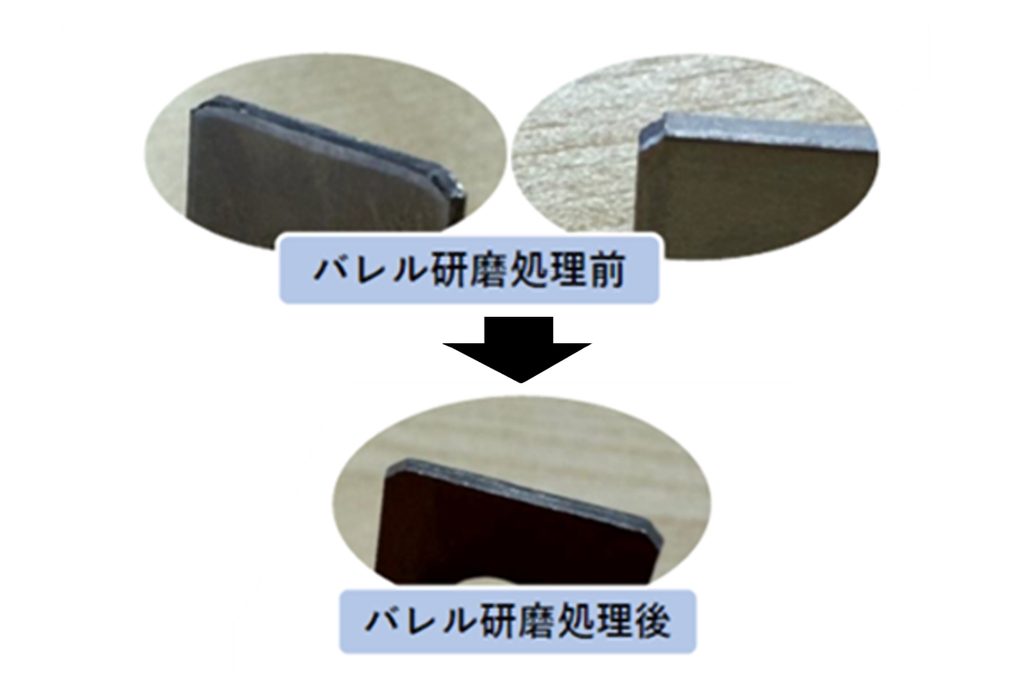
バレル研磨は、ばねの成形時に発生したバリを取り除き、表面を磨くための工程です。
バリとは、材料を打ち抜き加工する際などに発生するギザギザした凹凸がある部分のこと。
これらを取り除くことで、ばねを取り扱う作業者のけがや、取り付ける相手物への傷を防止します。
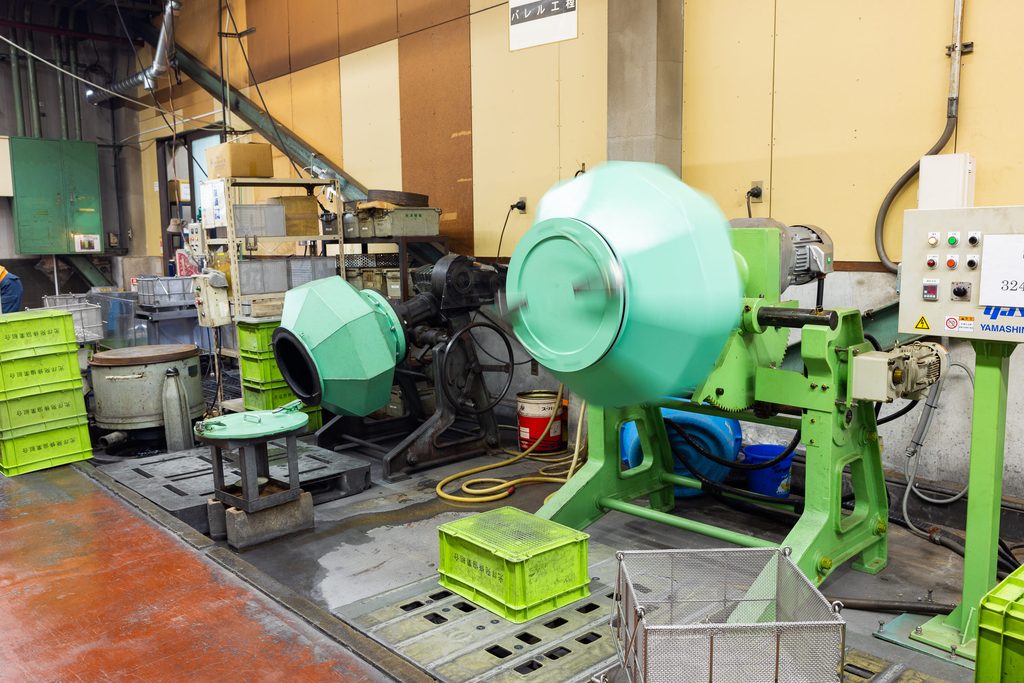
バレル研磨では、一般的な処理方法として製品だけでなく「メディア」「水」「コンパウンド」などを機械に投入して処理します。
メディアとは、製品と一緒に投入する研磨用の砥粒媒体で、球形・円筒形・三角形・ひし形など、さまざまな形状があります。(画像参照)光洋では、主にセラミック製の4種類のメディアを、ばねの形状やサイズに合わせて使い分けています。
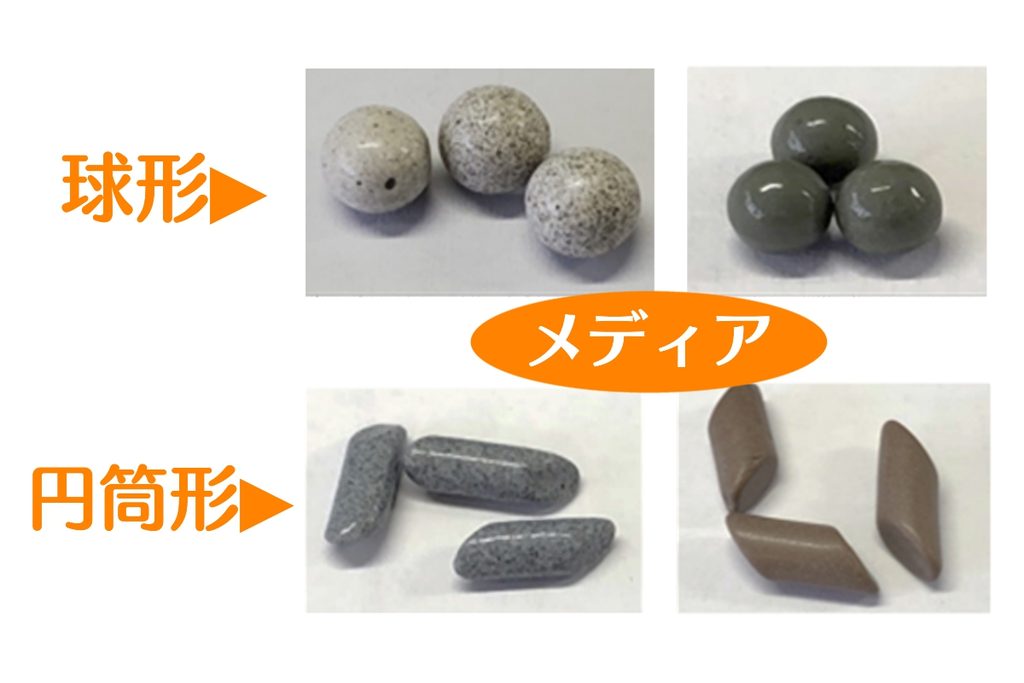
またコンパウンドとは、研磨工程で使用する薬剤のことで、研磨時の滑りをよくする、メディアの目詰まりを防ぐなど、研磨時間の短縮や作業の省力化に効果があります。
脱脂用や光沢仕上げ用の他、一時的な防錆剤としての効果を備えたものなど、用途に応じてさまざまな種類があります。
光洋の回転バレル研磨機は、回転数を自在に制御できるインバータータイプのものを採用しています。製品に合わせて回転数を調整できるため、小さな製品から比較的大きな製品まで、幅広いサイズのばねに対応できます。
さらに、光洋の回転バレル研磨機は、一般的なものとは異なり、回転方向と干渉しない位置に蓋のあるものを使用しているといった、作業性を考慮した工夫があります。
この工夫により、すすぎの際に水やメディアなどの内容物がこぼれにくく、作業をスムーズに行えるようになっています。
こうした設備面での工夫も、日々のばね製造を支えています。
ばねの要求性能を満たすためには、ばねの形状や材質だけでなく、「その後、どのような処理を施すか」も重要なポイントになります。
たとえば、
「もっと耐久性を高めたい」
「表面の品質を改善したい」
「後工程まで含めて、最適な加工方法を検討したい」
このようなお悩みはありませんか?
当社はばねの成形だけでなく、脱脂洗浄・低温焼きなまし(テンパー処理)・バレル研磨などの後工程に対しても、用途や品質特性要求に応じたものづくりをご提案させていただきます。今回紹介した以外にも「端面研削、防錆処理」など他にも後工程はありますので、またの機会にご紹介できればと思います。
株式会社光洋は、「つなぐ」「とめる」「しめる」などの様々な用途に使われるばねでお客さまのご要望にお応えします。お困りごとがございましたら、ぜひお気軽にご連絡ください。
お問い合わせ https://koyo-co.co.jp/contact/
・X(毎日更新中)
https://x.com/koyo_spring
・Instagram(日常にあるばねを発見できる、「ばねクイズ」連載中)
https://www.instagram.com/koyo_spring
・Youtube(製品紹介動画を掲載中)
https://www.youtube.com/@koyo_spring